ER夹头选型与精度衰减:从0.005mm到0.02mm的工程真相
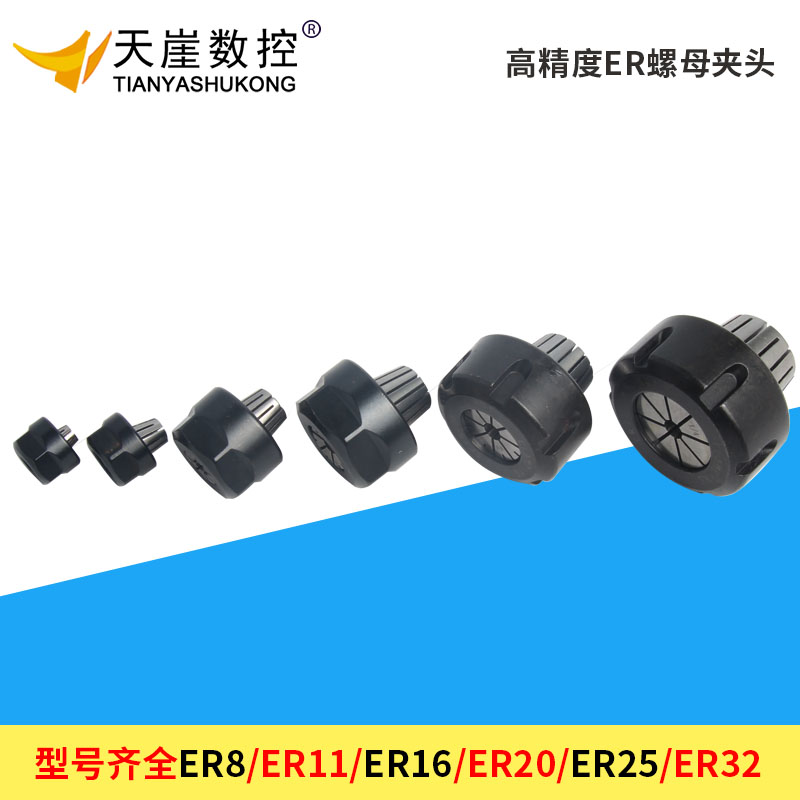
在数控加工现场,ER夹头常被视为"低值易耗品",采购决策往往停留在价格与库存层面。然而,当主轴跳动检测仪读数从新装时的0.005mm爬升至0.02mm以上时,刀具寿命、表面粗糙度与尺寸一致性会同步恶化。本文结合行业检测数据与典型加工案例,拆解ER夹头的精度构成、失效机理与选型逻辑,为工艺人员提供可落地的判断依据。
一、精度不是单一指标:ER夹头的三层误差叠加
依据DIN 6499标准,ER夹头(ER弹性夹头)的精度通常以"夹持范围内最大跳动量"表征。市面常见精度等级分为精密级(≤0.008mm)、高精级(≤0.005mm)与超精密级(≤0.003mm)。但实际加工中的总跳动是三层误差的叠加:夹头本体锥面与内孔的同轴度、ER螺帽压紧时的轴向力均匀性、以及刀柄锥孔与夹头锥面的配合状态。
某汽车零部件企业在加工铝合金壳体Φ12mm立铣工序中记录到:同一批次BT40刀柄配ER32夹头,仅更换ER螺帽(从普通型换为滚针轴承型)后,径向跳动由0.012mm降至0.006mm,刀具寿命提升约35%。这说明ER螺帽的压紧结构对最终精度的影响不亚于夹头本体。滚针轴承型螺帽可将摩擦系数从约0.15降至0.05以下,使夹紧力更充分转化为均匀的径向抱紧力。
二、夹持范围与刚性:被低估的"临界直径"问题
ER夹头的弹性变形量有限,每种规格均有推荐夹持范围。以ER32为例,标称夹持范围2–20mm,但工程实践中夹持直径低于标称下限30%时,夹爪变形量接近弹性极限,刚性显著下降。行业检测数据显示,ER32夹持6mm刀具时的静态刚性约为夹持12mm时的40%–50%,在侧铣或攻丝工况下易产生让刀与振动。
这也解释了攻丝工序中攻丝夹头与ER夹头的分工逻辑:攻丝夹头(如带轴向补偿的GT系列)通过浮动结构吸收螺距误差,而ER夹头更适合作为刚性夹持单元用于钻孔、铰孔与精铣。将ER夹头直接用于刚性攻丝,在M8以上规格中同步误差累积明显,螺纹通止规合格率下降是可预期的结果。
三、维护与检测:建立夹头的"精度档案"
ER夹头属于磨损件,锥面磨损与夹爪疲劳不可逆。建议企业建立夹头精度档案:新夹头入库时用偏心检测仪记录基准跳动,每累计使用500–800小时复检一次;当跳动超过初始值2倍或超过0.02mm时降级使用或报废。同时,ER扳手(夹头扳手)的选用同样影响装配质量——扭矩扳手配合专用ER扳手可将锁紧力矩控制在标准值±10%以内,避免因过载导致螺帽螺纹损伤或夹头锥面塑性变形。
在BT30刀柄、BT40刀柄等高速主轴应用中,夹头的动平衡等级亦需纳入考量。G2.5等级在20000rpm以上转速时对夹头本体与螺帽的配重要求更为严格,普通ER夹头若未做动平衡标记,高速工况下的离心力会进一步放大跳动误差。
四、选型建议:从工况反推精度与结构
- 精铣与铰孔:优先高精级ER夹头配滚针轴承ER螺帽,夹持直径控制在标称范围中段;
- 钻孔与粗加工:精密级即可满足,重点控制夹持直径不低于下限的40%;
- 攻丝工序:选用专用攻丝夹头,ER夹头仅作辅助定位;
- 高速工况:确认夹头与螺帽动平衡等级,配套BT30/BT40刀柄时核对锥面接触率不低于85%。
ER夹头的价值不在单价,而在其作为"精度传递链末端"的稳定性。把夹头纳入刀具管理体系而非辅料采购清单,是控制加工一致性的第一步。奇象数控刀具在ER夹头、ER螺帽与BT数控刀柄的配套供应中,提供跳动检测数据与扭矩装配指导,帮助现场把精度衰减控制在可追溯的范围内。