ER扳手选型与使用深度解析:从扭矩传递到夹持精度的工程实践
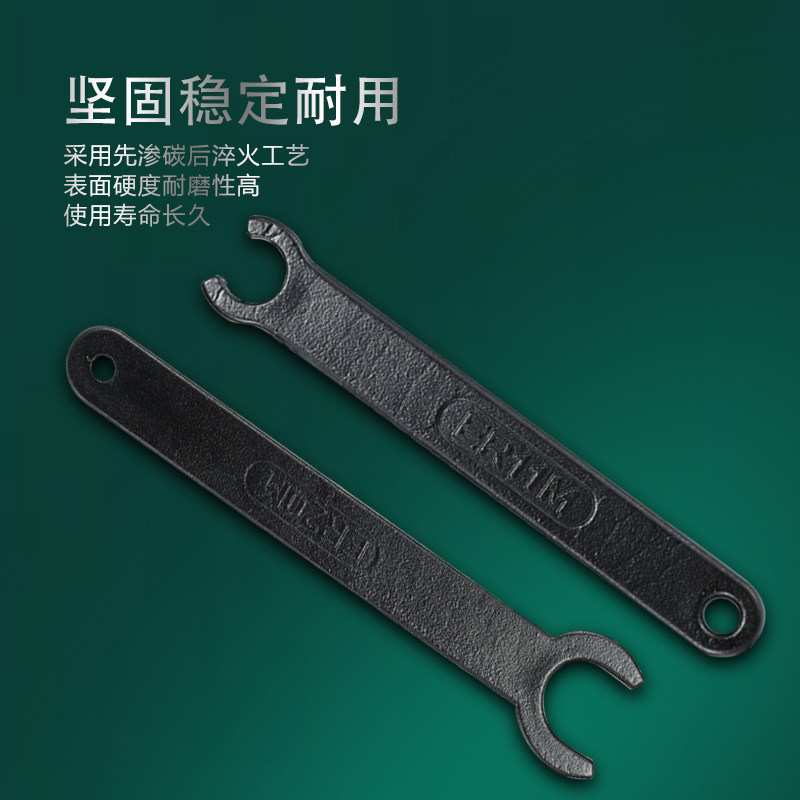
在数控加工现场,ER弹性夹头系统的夹持可靠性往往被简单归因于夹头本身的质量,而连接操作者与夹头之间的关键媒介——ER扳手,却长期处于技术讨论的边缘。实际上,一把匹配不当或磨损超限的ER扳手,足以让价值数百元的精密夹头丧失应有的径向跳动精度。本文结合行业检测数据与典型加工场景,对ER扳手的力学特性、选型逻辑与维护规范展开系统分析。
一、扭矩传递效率:被低估的精度变量
ER夹头系统依靠ER螺帽的轴向推进使弹性夹头收缩,从而实现对刀具的抱紧。这一过程中,ER扳手承担的是将操作者施加的力转化为螺帽旋转扭矩的任务。行业检测机构对市面上常见ER扳手的对比测试显示,同规格产品在相同操作力度下,实际传递至螺帽的扭矩差异可达15%至22%。差异主要来源于扳手卡爪与螺帽槽口的接触面积、材料热处理硬度以及开口尺寸公差。
当扭矩传递效率不足时,操作者往往会下意识加大施力,造成螺帽槽口局部应力集中。某汽车零部件加工企业的设备维护记录表明,在其每月约1200次换刀操作中,因扳手卡爪磨损导致的螺帽槽口变形占夹头系统故障的31%。这一数据提示,ER扳手的工具属性远不止"拧紧"那么简单,它实质上是夹持系统精度链条上的第一环。
二、规格匹配:ER11到ER40的对应逻辑
ER夹头按尺寸分为ER11、ER16、ER20、ER25、ER32、ER40、ER50等系列,对应的ER扳手并非可以随意替代。以BT40刀柄配ER32夹头为例,其标准锁紧扭矩约为136N·m,需要匹配卡爪直径与螺帽外圆完全贴合的专用扳手。若误用ER25扳手替代,不仅卡爪无法稳定咬合,还可能在施力瞬间发生滑脱,对操作人员构成安全隐患。
值得关注的是,BT30刀柄因主轴端尺寸限制,常配ER16或ER20夹头,对应扳手体积较小,部分操作者习惯用手直接拧紧。但攻丝夹头在同步攻丝工况下承受的是交变扭矩,手动拧紧难以保证夹头均匀收缩,容易引发丝锥打滑或螺纹偏斜。因此,即便是小规格ER扳手,也应坚持使用并配合扭矩扳手校验。
三、材料与热处理:寿命背后的硬指标
ER扳手的卡爪部位通常采用铬钒钢或铬钼钢锻造,并经淬火回火处理。行业通行标准要求卡爪表面硬度达到HRC45至HRC52区间。硬度过低,卡爪易在反复咬合中塑性变形;硬度过高,则存在脆裂风险,尤其在低温环境或冲击载荷下。
某数控刀具配件检测实验室对三批次ER扳手进行台架寿命测试,结果显示:热处理工艺稳定的样品在完成8000次锁紧循环后,卡爪开口尺寸变化小于0.05mm;而热处理控制不力的样品在3500次循环后即出现明显喇叭口,导致咬合打滑。这一对比说明,采购ER扳手时不能仅看外观与价格,材料批次与热处理一致性才是决定使用寿命的核心指标。
四、使用规范与维护建议
- 每次锁紧前检查卡爪槽口是否有铁屑或油污堆积,异物会显著降低扭矩传递效率并加速磨损。
- 施力时应保持扳手与螺帽轴线垂直,避免侧向分力造成卡爪单边受力。
- 建议每季度用扭矩扳手抽检锁紧扭矩,与BT数控刀柄说明书标注值进行比对。
- 发现卡爪开口明显张开或咬合时有打滑感,应立即更换,不可继续使用。
- 存放时避免与其他金属工具混放,防止卡爪刃口磕碰损伤。
从ER弹性夹头到BT40刀柄,数控刀具系统的精度建立在每一个连接环节的可靠性之上。ER扳手虽为辅助工具,却直接参与夹持力的生成与传递。将其纳入常规点检与周期性更换计划,是维持加工一致性、降低夹头系统非计划停机成本的一项务实举措。